С целью повышения качества горячекатаного проката, используемого для изготовления металлоконструкций различного назначения, в ПАО «Северсталь» запущен агрегат перемотки рулонов АПР-650, позволяющий существенно улучшить плоскостность. В этой статье мы разберем исходную проблему и применяемый способ ее решения, а также расскажем о том, какие преимущества новое оборудование дает клиенту.
Ирина Ванхонен
Менеджер Управления продвижения продукции
В ходе производства горячекатаного проката неизбежно возникновение дефектов полосы, что является естественных побочным эффектом прокатного передела. Часть внешних геометрических дефектов связана с нарушением плоскостности проката, вследствие его неравномерной вытяжки по длине и ширине. В зависимости от конкретной ситуации это приводит, например, к образованию волнистости кромок, когда крайние волокна длиннее, чем центральные, либо к коробоватости проката. Помимо этого, в прокате формируется высокий уровень остаточных напряжений, обусловленных неравномерным режимом охлаждения, смоткой горячих рулонов и последующим охлаждением в смотанном состоянии. Всё это обуславливает тот факт, что допуски по плоскостности, установленные рынком, не могут быть достигнуты исключительно в процессе прокатки.
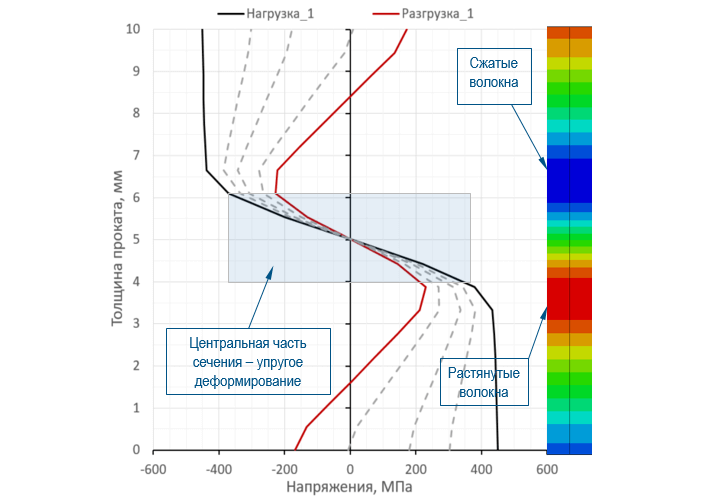
Рис. 1 - Распределение напряжений по толщине проката с неплоскостностью
Итоговая неплоскостность проката приводит к различным проблемам при его переработке:
- дополнительные потери времени при задаче в агрегат резки;
- образование механических повреждений поверхности при касании элементов оборудования;
- невозможность использования лазерной и плазменной резки;
- отклонения по геометрическим размерам на заготовках после резки;
- сложности при сварке изделий из заготовок с неплоскостностью.
Одним из эффективных способов устранения неплоскостности является использование роликовых правильных машин (РПМ). Прохождение полосы через РМП сопровождается циклическим упруго-пластическим изгибом материала, что приводит к выравниванию длин волокон и устранению внешних геометрических дефектов. По мере выхода полосы из РМП снижается величина перекрытия между роликами за счет поворота верхней кассеты. Постепенное уменьшение амплитуды воздействия приводит к существенному снижению уровня внутренних напряжений, а также обеспечивает более однородных характер их распределения.
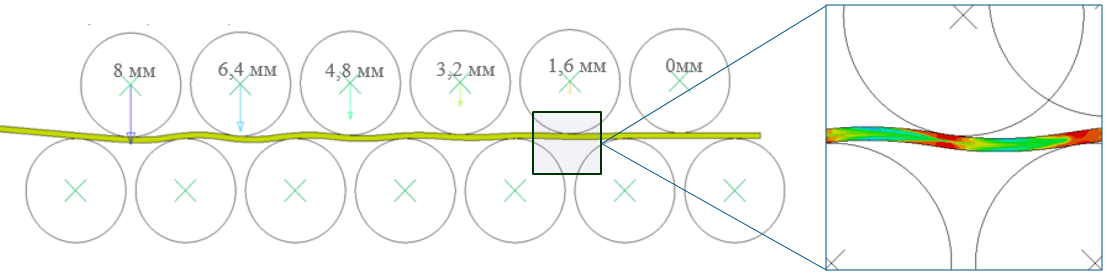
Рис. 2 - Схематичное изображение роликов правильной машины, указано значение перекрытия роликов
Именно такой принцип используется в новом АПР-650 ПАО «Северсталь», предназначенном для перемотки и правки горячекатаного и горячекатаного травленого металла в рулонах, произведенного на действующих станах горячей прокатки: 1700 и 2000.
Технологическая линия АПР-650 включает в себя машину предварительной правки, торцовочные и кромкообрезные ножницы для обрезки дефектного переднего и заднего конца рулона, две листоправильные машины (13-15 роликов и 17-19 роликов в зависимости от толщины проката), а также установку финишной очистки щетками.
Проектная и рабочая документация на строительство и монтаж нового АПР выполнена ООО «Северсталь-Проект» (входит в состав дивизиона «Северсталь Российская cталь»). В качестве генподрядчика выступило ООО «ГК «Черметстрой». Инжиниринг и поставку оборудования обеспечила компания «LDM» (Италия). Мощность агрегата 650 тыс. т в год. Общая стоимость проекта с учетом всей дополнительной инфраструктуры – около 1,2 млрд рублей.
Металлопрокат, прошедший обработку на новом агрегате, имеет лучшие показатели плоскостности и более высокое качество поверхности. Кроме того, клиенты смогут значительно сократить длительность переработки рулонов в готовую продукцию на собственной площадке, начиная с задачи переднего конца полосы в свои агрегаты и заканчивая удалением обрези. Также существенно снижается расходный коэффициент.
| Технические возможности АПР-650 | |
|---|---|
| Отклонение от плоскостности | не более 2-5 мм/м |
| Возможность обработки высокопрочных марок стали | прочность до 500 МПа |
| Внутренний диаметр | 750 мм, 850 мм |
Наш клиент – компания «Сары-Арка» (г. Минск) уже оценила эффективность использования проката, прошедшего обработку на новом агрегате. По словам Владимира Чижинкова, заместителя директора по закупкам, производительность их агрегата продольной резки увеличилась с 40-50 до 180-200 тонн в сутки, расходный коэффициент снизился с 11% до 2%, отсутствуют вынужденные остановки, рулон режется от начала до конца без головной и хвостовой обрези, порезка производится на максимально возможной скорости 100 метров в минуту.
Сравнение результатов переработки рулонов со стана горячей прокатки и рулонов после обработки на АПР-650 представлено ниже:
| Рулоны без правки на АПР-650 | Рулоны после правки на АПР-650 | |
|---|---|---|
| Продолжительность цикла производственных операций, в том числе: | до 92 мин | 26 мин |
| - задача переднего конца полосы | 10-15 мин | 5 мин |
| - порезка | до 60 мин | 15 – 18 мин |
| - удаление обрези с помощью мостового крана | 15-20 мин | 0 |
| Скорость порезки | 40-50 м/мин | 100 м/мин |
| Производительность агрегата | 40-50 т/смена | 180-200 т/смена |
| Расходный коэффициент | до 11% | до 2% |
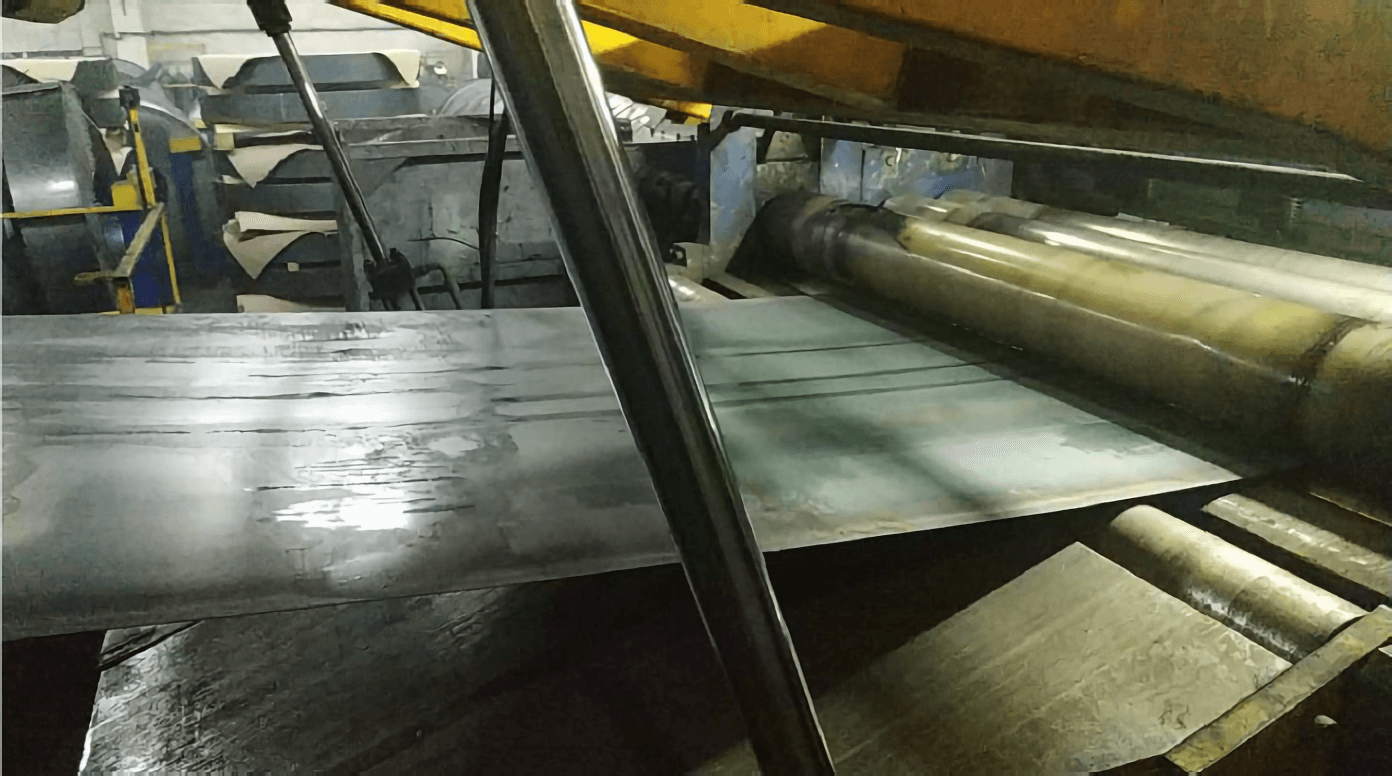
Рис. 3 - Головной участок рулона, произведенного с обработкой на АПР-650, при задаче в переработку в ООО «Сары-Арка»
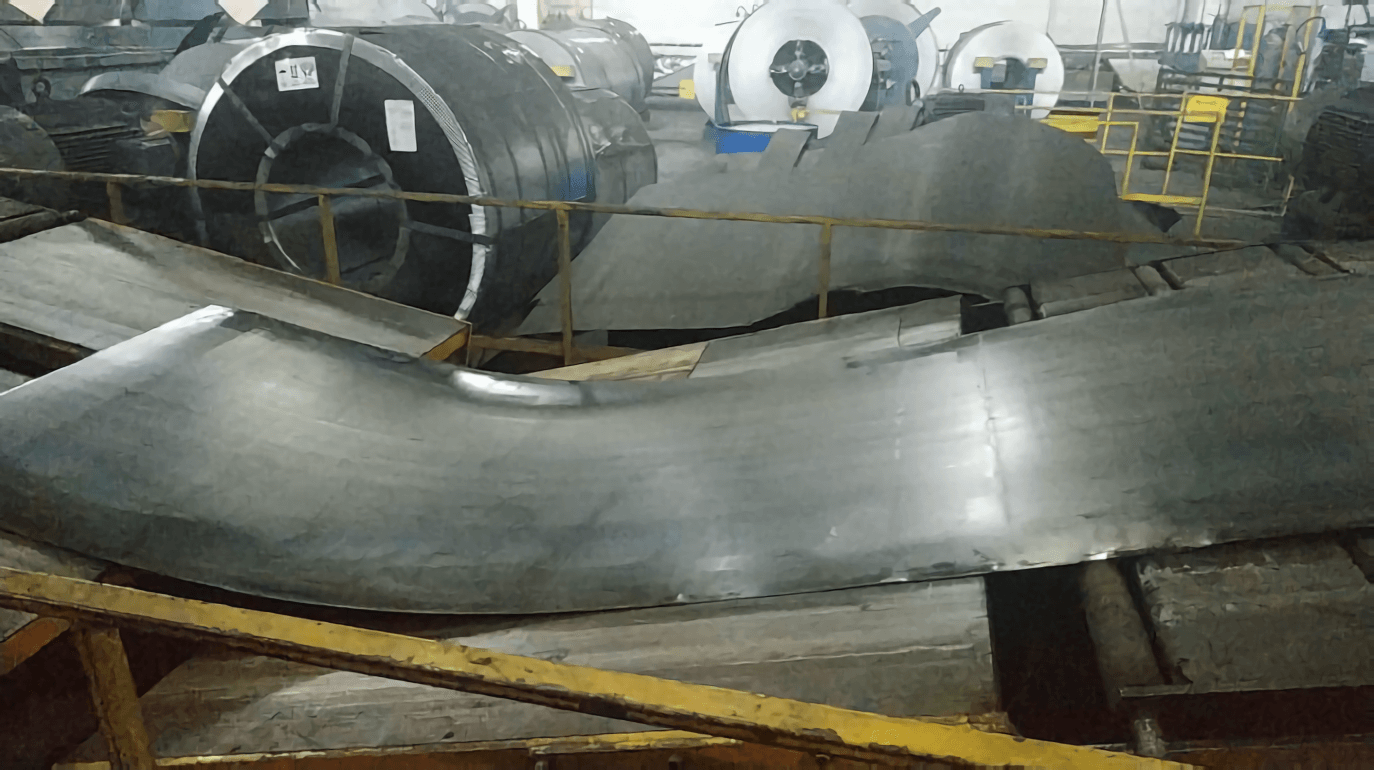
Рис. 4 - Хвостовой участок рулона, произведенного с обработкой на АПР-650, при порезке в ООО «Сары-Арка»
Мы ожидаем, что услуга будет востребована производителями труб и гнутых профилей различного назначения, металлотрейдерами, сервисными металлоцентрами, машиностроительными предприятиями, заводами металлоконструкций, в том числе мостовых.
Уважаемые читатели, присылайте свои вопросы, предложения по этой статье или другим интересующим темам на адрес инжинирингового портала. Ваша обратная связь важна для нас. Спасибо за внимание!
С уважением, команда Инжинирингового портала
Вам может быть интересно
Северсталь разработала альбом типовых решений из высокопрочной стали для коммерческих и производственных зданий

Новый ГОСТ 19281-2025: огнестойкая сталь С390П получила нормативный статус
Северсталь успешно освоила выпуск проката марки Х42М для промысловых и магистральных трубопроводов

Северсталь освоила выпуск трубы 43х1,5 мм для производителя автокомпонентов

Фермы из высокопрочной трубы и ЛСТК-решения для строительства (запись вебинара)
Соответствие стандартов «Северстали» национальным стандартам и сводам правил России
Контейнер для сбора мусора – дешевле и экологичнее
Снижение металлоемкости кабины трактора
Фронтальные стеллажи из высокопрочных сталей
Где в машиностроении могут использоваться атмосферостойкие стали?
Сравнение износостойкости марок стали